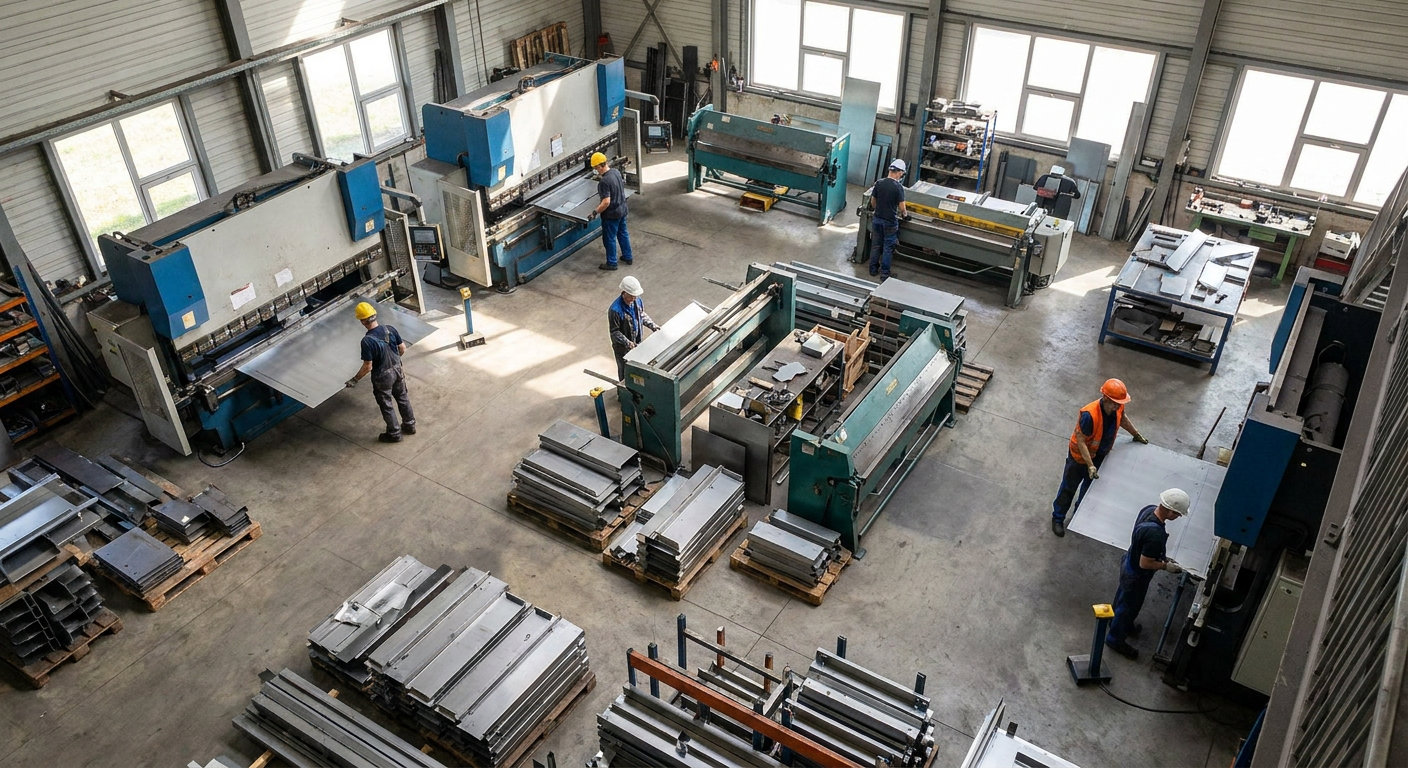

Trasformare una lamiera piana in un componente funzionale richiede molto più della semplice applicazione di una forza meccanica. La piegatura metalli è infatti un processo nel quale progettazione, conoscenza dei materiali e precisione delle attrezzature devono procedere insieme, così da ottenere geometrie coerenti con la destinazione d’uso e ridurre la necessità di correzioni successive.
Dal disegno tecnico alla deformazione della lamiera
Ogni lavorazione comincia dall’analisi del disegno tecnico, che definisce dimensioni, angoli, raggi di curvatura, tolleranze e posizione delle linee di piega. In questa fase occorre considerare che il metallo, dopo essere stato deformato, tende in parte a recuperare la propria forma iniziale. Questo fenomeno, conosciuto come ritorno elastico, varia in base alla lega, allo spessore e al senso di laminazione. Una valutazione accurata consente quindi di impostare correttamente la pressa piegatrice e di ottenere un componente conforme già dalle prime lavorazioni.
Anche lo sviluppo piano della lamiera assume un ruolo determinante. Prima del taglio bisogna calcolare quanto materiale verrà assorbito dalle curve, evitando che il pezzo finito risulti più corto o più lungo rispetto alle misure previste. La precisione progettuale diventa particolarmente importante nei manufatti con più pieghe consecutive, dove una piccola differenza iniziale può sommarsi alle altre e compromettere fori, incastri o punti di assemblaggio.
Taglio e piegatura come processo coordinato
Il risultato finale dipende anche dalla qualità del semilavorato in ingresso. Il taglio laser permette di realizzare profili complessi, aperture e riferimenti con elevata accuratezza, preparando la lamiera alle operazioni successive. Affidare taglio e piegatura metalli a un unico ciclo produttivo facilita il controllo delle quote e limita i problemi dovuti al passaggio tra fornitori differenti. La continuità delle lavorazioni consente inoltre di valutare in anticipo l’ordine delle pieghe, l’accessibilità degli utensili e gli eventuali rischi di interferenza.
La sequenza operativa è essenziale soprattutto per scatolati, carter, pannelli e componenti caratterizzati da bordi ravvicinati. Se una piega viene eseguita nel momento sbagliato, una parte già sollevata potrebbe impedire alla pressa di completare quelle successive. Un’adeguata pianificazione permette invece di scegliere punzoni e matrici compatibili con la geometria richiesta, mantenendo costante l’angolo lungo l’intera linea. Il coordinamento delle fasi contribuisce così a migliorare la ripetibilità anche nella produzione di più elementi uguali.
Materiali, spessori e qualità delle superfici
Acciaio al carbonio, acciaio inossidabile e alluminio reagiscono in modo diverso alla deformazione. Alcuni materiali richiedono raggi più ampi, mentre altri possono mostrare segni superficiali o variazioni più evidenti dell’angolo. Anche lo spessore incide sulla forza necessaria e sulla scelta dell’attrezzatura. Per questo la piegatura metalli non dovrebbe essere valutata come un’operazione isolata, ma come una trasformazione da adattare alle caratteristiche meccaniche della lamiera e alle prestazioni richieste al componente.
La qualità percepita dipende infine dai dettagli. Bordi taglienti, piccole bave e superfici non uniformi possono rendere meno agevole la manipolazione o influire sull’aspetto del manufatto. Sbavatura, satinatura, lucidatura e altri trattamenti possono completare il ciclo, preparando il pezzo al montaggio oppure all’impiego finale. La finitura più adatta viene scelta considerando il contesto applicativo: un elemento strutturale avrà esigenze differenti rispetto a un pannello visibile o a un componente destinato ad ambienti nei quali pulizia e regolarità superficiale sono prioritarie.
Come ottenere componenti pronti per l’assemblaggio
Un progetto efficace considera fin dall’inizio non soltanto la forma del singolo pezzo, ma anche il modo in cui verrà unito agli altri elementi. Fori, svasature, filettature e punti di fissaggio devono rimanere correttamente posizionati dopo la deformazione. La loro distanza dalle linee di piega va quindi studiata per evitare ovalizzazioni o alterazioni dimensionali. Lo stesso vale per asole, linguette e incastri, che possono semplificare il montaggio soltanto quando sono integrati in uno sviluppo coerente.
La piegatura metalli raggiunge i risultati migliori quando disegno, taglio, deformazione e finitura vengono interpretati come parti di un unico percorso. Questo approccio aiuta a contenere gli scarti, rende più regolare la produzione e permette di ottenere componenti realmente pronti per l’assemblaggio. La competenza tecnica resta decisiva per trasformare una geometria digitale in un manufatto preciso, funzionale e curato anche nei particolari meno visibili.